定量包装秤验收方案,单袋重量与整线产出分开记录
包装秤验收既要确认装料结果,也要核对输送、封口与人工配合后的成品产出。提前约定样品、计时边界、复核方式和异常袋统计,避免双方拿着不同口径的数据比较。
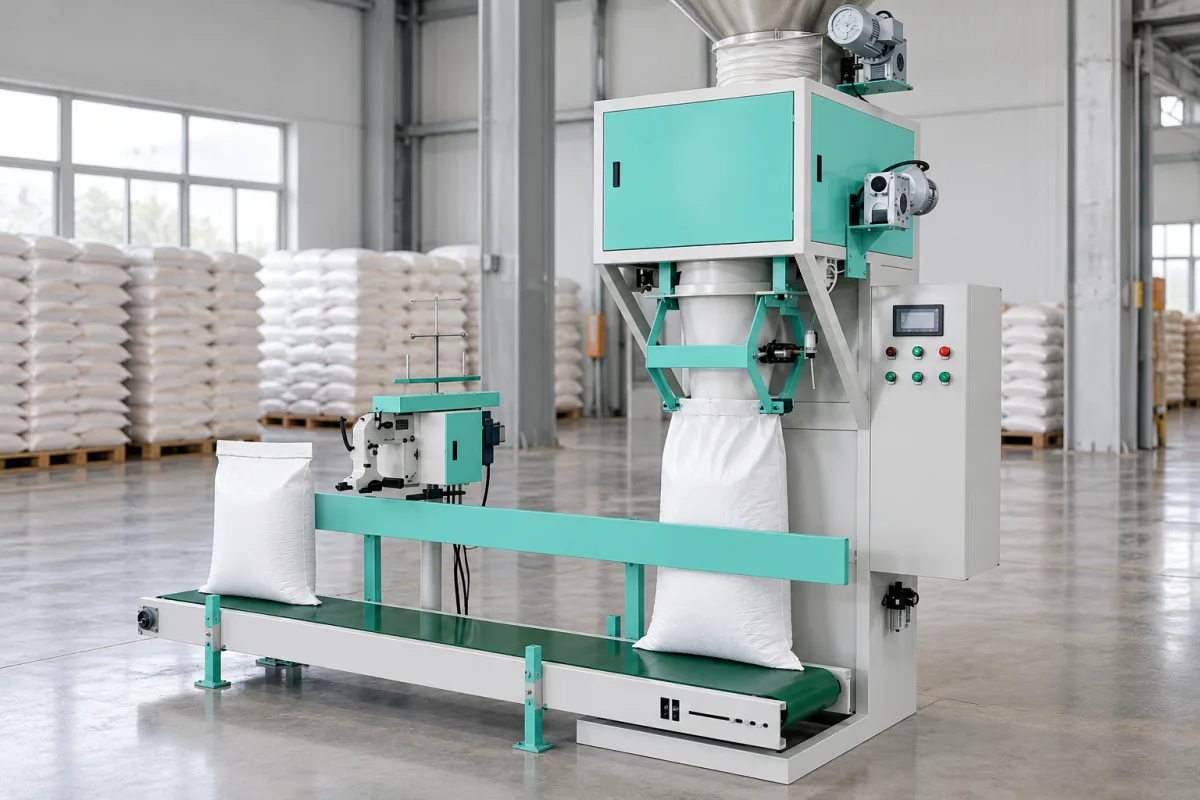
定量包装秤验收需要回答两个不同问题:每袋物料是否符合约定要求,以及生产线能否持续交付足够数量的合格成品。前者关注计量结果,后者还受到供料、套袋、封口和转运影响。把二者分开记录,再按整线流程汇总,才能判断设备问题与现场配套问题各自位于哪里。
验收条件先与采购条件对应
协议应写明使用的物料、袋型、目标重量、供料方式与设备组成。若一个型号承诺适配多个常用规格,应分别选择需要验证的工况;不能用最顺畅的单一规格替代全部要求。现场提供的气、电和上游供料条件也应记录,便于解释试验结果是否具有代表性。
对定量包装秤而言,出厂演示与现场联调的验证范围可以不同。出厂重点确认主机配置和基本动作,现场则核对实际物料、上下游交接及连续生产。两次结果都应留存,并明确仍未完成的验证项目,避免把临时演示当成全部验收。
单袋重量用可追溯记录说话
双方应约定复核用衡器、称量方法、空袋皮重处理及数据记录方式。不能仅抄包装秤自身显示值就认为完成了独立复核。参照设备的适用性、状态与操作条件需要确认,具体允许偏差及判定方法以双方技术协议和适用要求为依据。
每袋记录应能关联实际成品,异常袋单独标记并保留原始结果。重新补料或返工后的合格值,可以作为后续处理结果,但不应覆盖首次装袋数据。这样才能区分一次装料表现与返工后的最终合格率,也便于评估实际操作负担。
整线产出从确定的起止点统计
计时范围应覆盖协议约定的工作过程,例如从开始供料到完成封口后的合格袋进入交接位置。生产中发生的等待要注明原因,包括上游缺料、补袋、封口处理和成品搬运,不能一边停止计时,一边把结果称为实际班产能力。
若整线配置在线检重秤,还要验证成品判定与剔除记录是否对应同一袋。包装完成数量、检重通过数量和入库数量应能解释差异,避免重复计数或将未处理异常袋计入合格产出。
把未闭合问题留在交付清单中
验收报告应附最终设备配置、试验数据、参数版本与双方确认的问题清单。需要整改的事项应说明复验条件,而不是只写“后续完善”。资料交付、人员培训和备份恢复也要与设备性能分项确认。这样即使部分功能已经合格,尚未完成的接口或流程问题仍然有明确责任和处理路径。
常见问题
问:单袋重量合格能代表整线产能达到要求吗?
答:重量检查只覆盖计量结果,持续产出还取决于供料、套袋、封口与转运。应分别记录单袋数据和完整时间范围内的合格成品数量,才能区分主机表现与外围等待。
问:包装验收能只抄主机显示重量吗?
答:独立复核需要约定适用的参考衡器、空袋皮重处理与称量方法。主机显示不能替代另一项测量,每袋记录应关联实物,并保留异常袋的原始结果及后续处理。
问:补料返工后的合格值能覆盖原记录吗?
答:不宜覆盖首次装袋结果,应将原值与返工动作、最终值关联保存。这样才能分清一次装料表现和最终合格率,也能看到为达到交付要求增加了多少处理工作。
问:统计整线产出时等待时间怎么记录?
答:先约定计时起止位置,再标注缺料、补袋、封口或搬运等等待原因。不能暂停计时后仍把结果称为实际班产能力,完成袋数、检重通过数和交接数量的差异也应可解释。
需要确认适合现场的设备?
告诉我们物料、产能与安装条件,获取选型建议。