双斗包装秤能快多少?先看整线等待环节
增加称量斗能减少部分称量等待,但整线速度仍受供料、套袋、卸料和封口影响。评估双斗方案应先核对结构,再记录连续运行中的等待原因,不能直接按斗数推算产能。
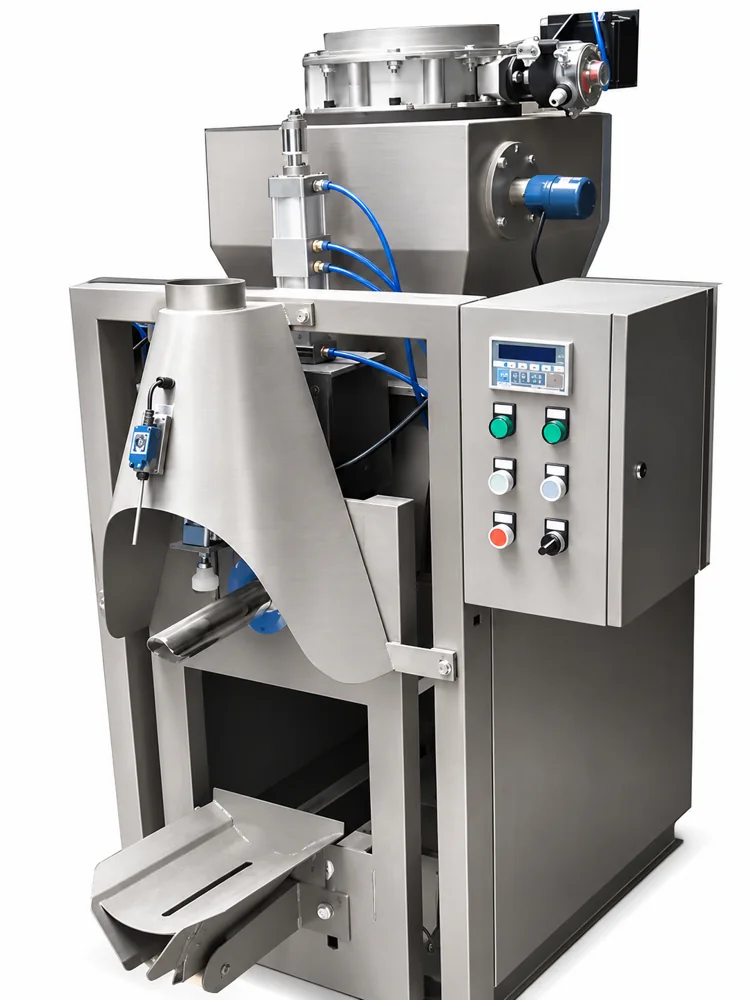
双斗包装秤能减少部分称量等待,但是否值得配置,要看整条线的时间花在哪里。如果主要时间用于套袋、封口或等待上游供料,增加一个称量斗未必明显提高合格产出。比较方案前,应先确认设备结构,再用实际包装流程核对节拍。
先确认双斗指的是哪一种结构
询价时应区分两个独立称量斗、两种给料机构,以及两个装袋工位。这些结构解决的问题不同,不能看到“双”字就认为称量和装袋都能同时进行。先向供应方索取动作流程,明确物料在哪里称量、从哪个出口进入袋内。
本文讨论两个称量斗交替向装袋工位卸料的方案:一个斗完成称量并等待卸料时,另一个斗可以准备下一份物料。与单斗包装秤比较,收益主要来自部分动作可以重叠,实际重叠程度仍取决于控制顺序与共用机构。
把称量等待和装袋等待分别记录
观察连续运行时,记录快加料、细加料、稳定判定、卸料、套袋与放袋各阶段的起止时间。如果袋子已就位却一直等称量完成,增加并行称量能力可能有价值;如果称好的物料经常等空袋,优先改善套袋与袋口定位更有针对性。
同一装袋口的卸料还需要按顺序进行,不能为了缩短等待取消袋位确认或斗门联锁。了解定量包装秤流程时,应要求方案说明等待条件和允许动作,而不只是给出一个每小时袋数。
上游分料和下游封口也会限制速度
两个称量单元共用上部料仓时,应检查来料是否足够、分料是否均衡,以及某一路补料会不会影响另一路。若供料不足,可能只是两个斗轮流等待物料,称量单元数量增加却没有解决真正的限制环节。
下游封口、检重和输送也要能接住连续放出的成品袋。比较成品检重环节时,应结合袋距、输送速度与异常袋处理空间;如果下游经常积袋停机,单独提高前端瞬时速度可能让整线停等更频繁。
验收要看连续合格产出,不只看最快一袋
用计划生产的物料、袋型和包装规格进行连续试机,分别记录合格袋数、重量偏差、人工干预与停等原因。测试应包含正常补料和成品移交,不能只截取料仓充足、袋子预先就位的一小段顺畅运行作为日常产能依据。
采购双斗包装秤时,还应核对两个单元分别校验、清扫和检修的便利性,以及一个单元停用后系统能否按设计继续运行。这些能力要在方案中明确,不能默认双斗就自带备用功能。产能收益与维护投入一起比较,配置选择才更接近实际需求。
常见问题
问:双斗一定比单斗快一倍吗?
答:不能直接这样推算。两个单元可以重叠部分称量时间,但共用装袋口、上游供料和后端封口仍可能限制整体速度。
问:包装规格变化,会影响双斗方案的收益吗?
答:会。规格变化会改变加料时间、袋子操作和后续输送节拍,应在实际生产规格下分别评估,不能套用另一种袋重的结果。
需要确认适合现场的设备?
告诉我们物料、产能与安装条件,获取选型建议。