包装秤气动系统静压正常,动作为什么仍然变慢
包装秤气动系统停机时压力表正常,连续生产中夹袋或闸门动作却变慢,可能是动作瞬间的供气不足。静态压力只反映当时状态,不能直接说明高频动作时的流量能力。排查还要考虑阀件、管路、气缸负荷和机械阻力,不能一开始就把供气压力调高。
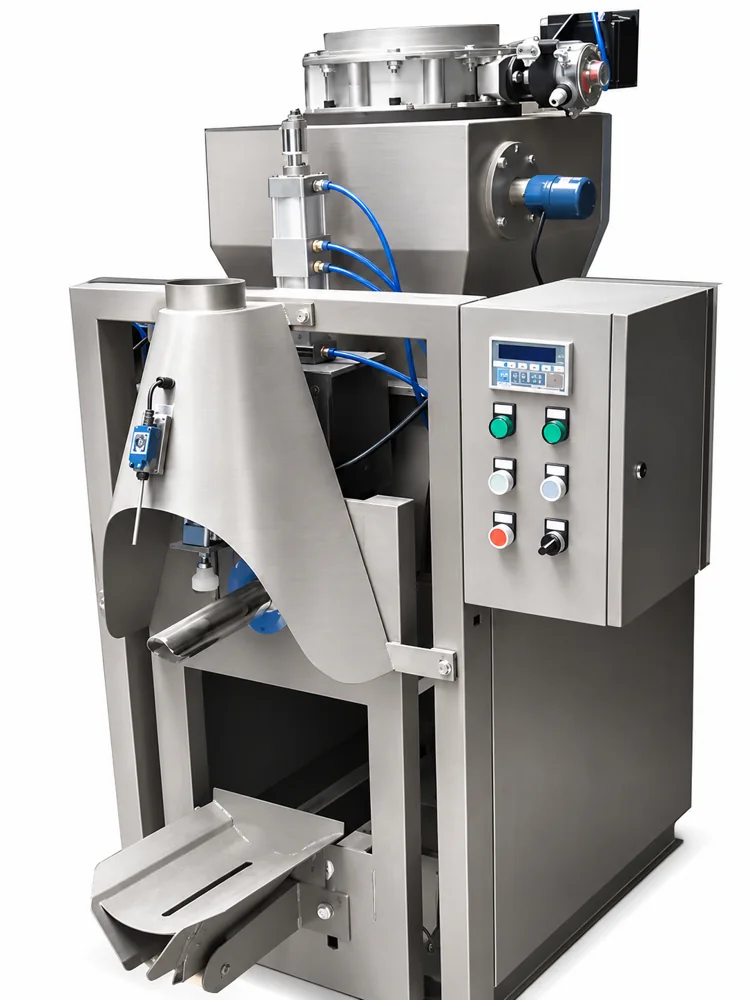
包装秤气动系统停机时压力表正常,连续生产中夹袋或闸门动作却变慢,可能是动作瞬间的供气不足。静态压力只反映当时状态,不能直接说明高频动作时的流量能力。排查还要考虑阀件、管路、气缸负荷和机械阻力,不能一开始就把供气压力调高。
压力表读数要对应动作时刻
设备没有耗气时,局部压力可能逐渐恢复正常;多个执行件同时动作时,压力才明显下降。如果只在停机后查看,就可能错过真正影响动作的时段。
根据设备允许的检测方式,观察动作期间相关位置的压力变化,并记录发生在哪一组机构、哪个生产阶段。区分全机同步变慢与单个气缸异常,有助于缩小检查范围。
供气路径可能限制瞬时流量
过滤器堵塞、调压组件能力不足、接头或管路限制,都可能影响实际供气。现场其他设备同时用气时,上游条件也可能变化,因此需要从气源到执行件沿路径检查。
了解定量包装秤配置时,应核对要求的气源条件和实际动作节奏。对于夹袋机构异常,供气是检查项之一,不能仅依据静压判断夹持动作已经满足要求。
气缸慢也可能是机械负荷问题
包装秤气动系统中的气缸还需要克服真实机械负荷。导向卡滞、机构错位、密封状态异常或不合适的节流设置,都可能造成变慢,即使上游供气并无明显问题。
检查前执行现场停机与泄压要求,按设备说明处理相关部件。不能通过超出额定要求的压力去克服卡阻,否则可能掩盖机械问题,也不利于恢复可重复的动作。
按正常节拍复查整改结果
整改后要在实际连续节拍下观察,而不是只做几次间隔很长的单步动作。记录关键动作时间、压力趋势和机构到位情况,检查是否在高峰耗气阶段仍存在延迟。
若生产任务包含不同袋型或多种动作组合,应覆盖常用组合。保存更换部件与调整位置,便于后续发现性能变化时比较,也能避免换班后仅凭听声或感觉判断动作是否恢复。
常见问题
问:压力正常是不是就排除了气源问题?
答:没有,静态压力正常不代表动作瞬间有足够供气。需要在实际耗气状态下核对压力与动作。
问:把节流阀全开会更快吗?
答:设置应符合机构要求,过快可能造成冲击或不同步。应先查明原因,再按设备说明调节和验证。
需要确认适合现场的设备?
告诉我们物料、产能与安装条件,获取选型建议。