缝包包装秤袋口不齐,怎样检查输送与封口配合
缝包包装秤完成称量后,袋口歪斜、折边不齐或缝线位置不稳定,问题可能发生在上袋、落袋或后段牵引环节。重量合格只能说明称量任务的一部分完成,不能证明袋子的姿态适合封口。检查应沿着袋子实际移动的路径寻找变化发生的位置。
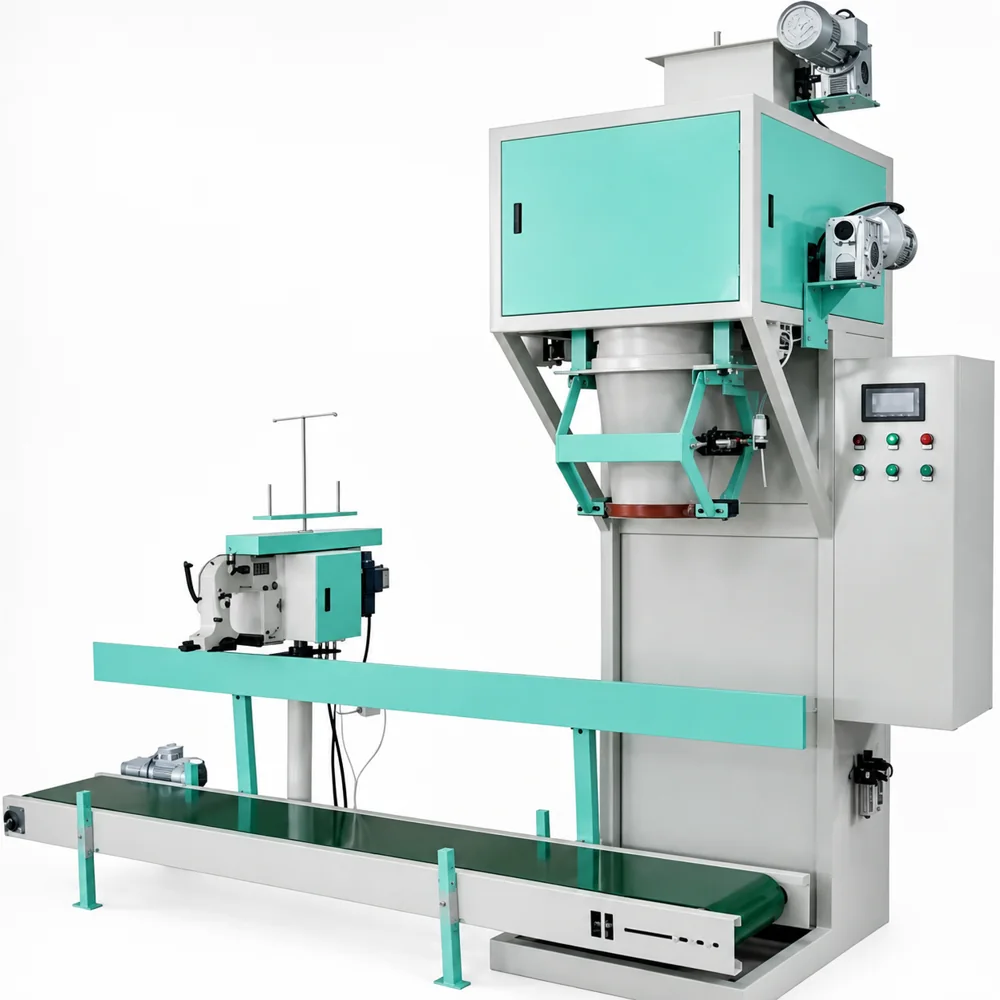
缝包包装秤完成称量后,袋口歪斜、折边不齐或缝线位置不稳定,问题可能发生在上袋、落袋或后段牵引环节。重量合格只能说明称量任务的一部分完成,不能证明袋子的姿态适合封口。检查应沿着袋子实际移动的路径寻找变化发生的位置。
先区分装袋歪斜与后段拉扯
观察袋子离开装料位置时是否已经歪斜,还是进入输送带或缝包头之后才开始偏转。前者可能与上袋、支承或装料分布有关,后者则需要检查导向、牵引和输送配合。
可以在正常防护条件下记录一个完整周期,对比不同袋样与装料量。不要仅凭最后的缝线形状调整缝包头,否则前段袋姿问题可能被暂时遮住,却继续影响后续输送。
袋口余量要和装料高度匹配
同样的目标重量,不同松散程度的物料可能形成不同装料高度。袋口剩余长度不足、褶皱过多或两侧拉力不同,都会影响进入封口机构时的状态。
选择定量包装秤时,应把实际袋样和装料后的尺寸提供给配套设备方。可结合袋容积与包装重量的检查,确认不是袋型容量本身已经缺少适当余量。
输送速度与牵引动作协调
缝包包装秤与后段输送需要保持合适的相对高度和动作配合。袋身由输送带承托,袋口被导向或牵引时,如果两者运动不协调,就可能产生拉扯、倾斜或局部堆积。
具体速度、导向间距和压紧设置应按设备说明联调,不能把所有拉扯都通过增加压紧力处理。调整前要确认袋身支承稳定,机构无卡阻,并遵守停机调整要求。
检查成品并保存换型设置
验证应同时观察袋口整齐度、闭合效果和连续通过情况,不能只挑选一袋外观良好的样品。对不同袋材与规格,保留相应设置、样袋和检查结果,便于换型恢复。
如果缺陷总在某个时刻出现,可对照落袋、启动输送和缝合动作的先后。将问题定位到具体交接环节,比反复调整整线速度更容易确定有效措施,也减少对其他已稳定部分的干扰。
常见问题
问:提高缝包速度能改善袋口歪斜吗?
答:未必,速度不匹配可能加剧拉扯。应先确认袋姿在哪个环节变化,再按设备要求协调输送与牵引。
问:重量相同的袋子是否能共用设置?
答:还要看袋材、尺寸和装料高度。重量相同不代表袋口状态一致,换型后仍需检查封口效果。
需要确认适合现场的设备?
告诉我们物料、产能与安装条件,获取选型建议。