定量给料机配多种原料,一台共用还是分线配置
不同原料共用给料机可以减少设备数量,但会增加换料和清洁管理。先区分同时配料与分批生产,再评估接触材料、给料范围及残留限制,决定是否分线。
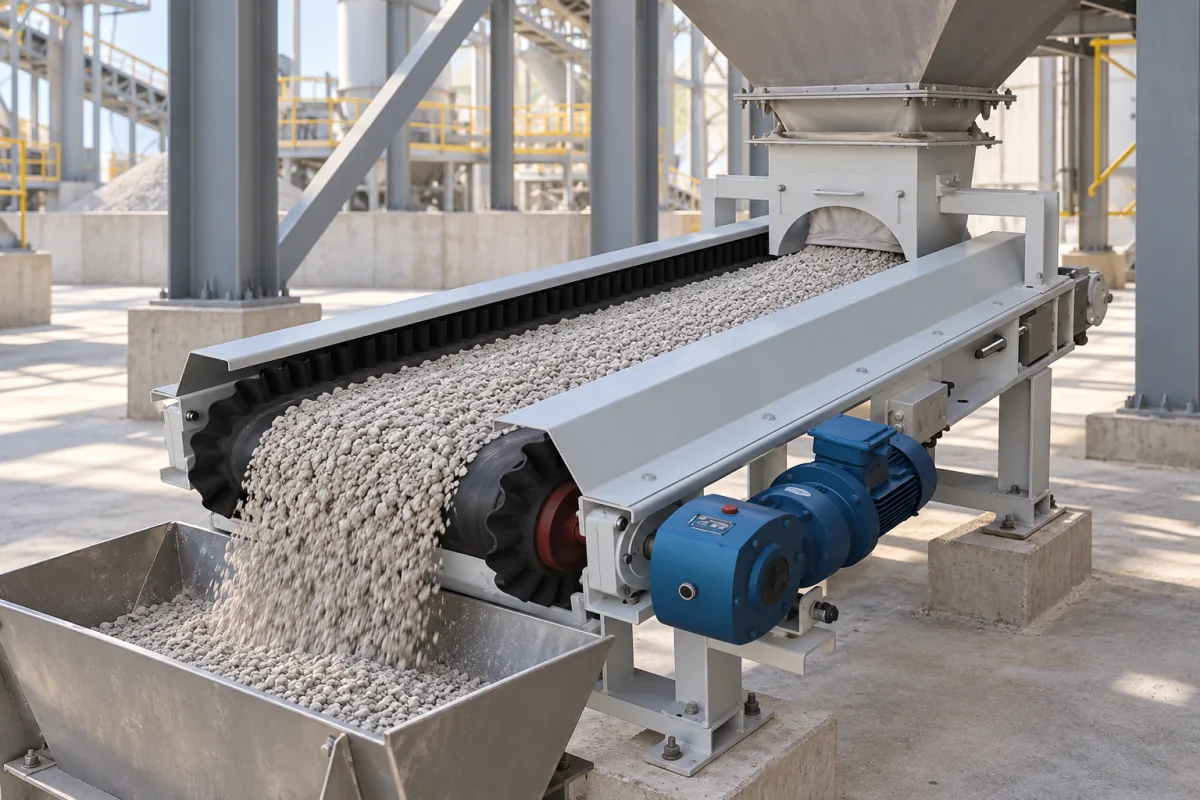
多物料定量给料机的配置,首先取决于这些原料是否需要同时进入工艺。如果几种组分必须同时按比例供给,一台轮流换料的设备通常不能直接代替多条独立给料线。只有分时生产且允许换料处理时,讨论共用设备才有实际意义。
从排产方式识别真正需要的设备数量
把各配方使用的原料、持续时间和切换顺序排成表,能够看出哪些原料同时出现,哪些只是不同班次轮换。共用方案必须把清料、检查和参数确认的时间计入有效产能,不能只按设备连续运行时的最大流量估算每日产出。
独立给料线有利于同时供料和减少换线等待,但会占用更多场地,也需要分别安排上料、库存和控制。对于多组分连续配料,可比较带式定量给料机与失重配料秤的适用范围,再决定不同组分由什么设备承担。
材料兼容不只是能否从皮带上通过
原料的密度、粒度、流动性和磨蚀性不同,可能对应不同带速、料层、清扫及接触材料要求。某种粉料能用的密封结构,不一定适合夹带大颗粒的原料。共用方案应逐一核对物料,而不是只选产量最大的原料作为全部代表。
若一种原料残留会影响下一批产品,需要明确允许残留的判定方法。设备有可开启检修门,并不等于所有接触位置都能清干净;进料仓角部、皮带回程、清扫收集处和出料溜槽均需纳入换料范围。
为每种原料保存经确认的运行条件
共用设备的配方不应只保存目标流量,还应记录适用物料、控制范围、报警条件以及相关配置版本。不同原料的参数不能未经验证直接沿用,尤其不能用增加平滑时间掩盖供料状态本身的差异。
现场应能清楚识别当前物料和已装载配方,切换前核对上游仓位、接料路线及清理状态。需要技术人员确认的参数应设置权限,操作人员按批准步骤选择配方即可,避免每次换料都依赖个人经验临时调整。
把共用节省与切换损失放在同一张表里
比较投资时同时列出额外清洁时间、清出物料处置、首批产品检查和人工安排。频繁切换且残留要求严格的场合,即使独立设备初始数量更多,也可能更符合生产节奏。反之,物性接近、分批时间较长的原料,共用更容易组织。
供方应对每种原料给出可覆盖的运行条件及尚需试料的事项。最终决定可以是关键组分专机、相近原料共用的组合,而非全部共用或全部分开的二选一;但每一条共用路径都要有可执行的切换流程。
常见问题
问:多种原料什么时候适合共用一台给料机?
答:先看是否分时生产并允许清料换型;若多组分需同时按比例进入工艺,一台轮换设备通常不能直接代替独立料路。共用评估还需计入清理、检查和配方确认的时间。
问:所有原料能通过皮带就说明可以共用吗?
答:还应逐一核对密度、粒度、流动性、磨蚀性及接触材料要求,评估残留对下一批的影响。能输送不等于密封、清扫和计量条件都相同,不能只用最大产量物料代表全部原料。
问:共用给料机的配方只保存流量够吗?
答:还应记录适用物料、控制范围、报警条件和配置版本。换料时核对上游仓位、接料路线与清理状态,经确认的参数才能沿用,不能靠临时增加平滑时间掩盖供料差异。
问:比较共用与专机投资时要计入什么?
答:除设备数量,还需考虑清洁时间、清出物料处理、首批检查与人工安排。频繁切换的损失可能影响实际产能,也可采用关键组分专机、相近原料共用的组合方案。
需要确认适合现场的设备?
告诉我们物料、产能与安装条件,获取选型建议。